Artikli kokkuvõte
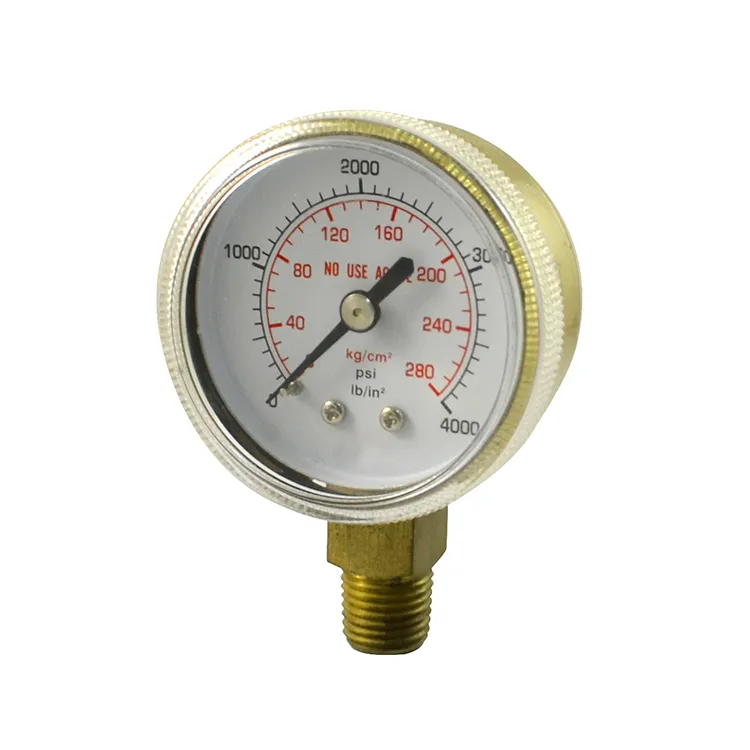
Keevitus- ja lõikerõhumõõturon mõõteriist, mis on mõeldud gaasirõhu kuvamiseks keevitus- ja termolõikeseadmetes. Õige näidiku valimine nõuab tähelepanu gaasi ühilduvusele, rõhuvahemikule, täpsusele, ühenduse tüübile, materjali ehitusele, loetavusele ja töötingimustele. Nõuetekohane paigaldamine, regulaarne kontroll ja õigeaegne asendamine aitavad säilitada ka mõõtmise usaldusväärsust ja ohutut töötamist.
1. Mis on keevitus- ja lõikamisrõhumõõtur?
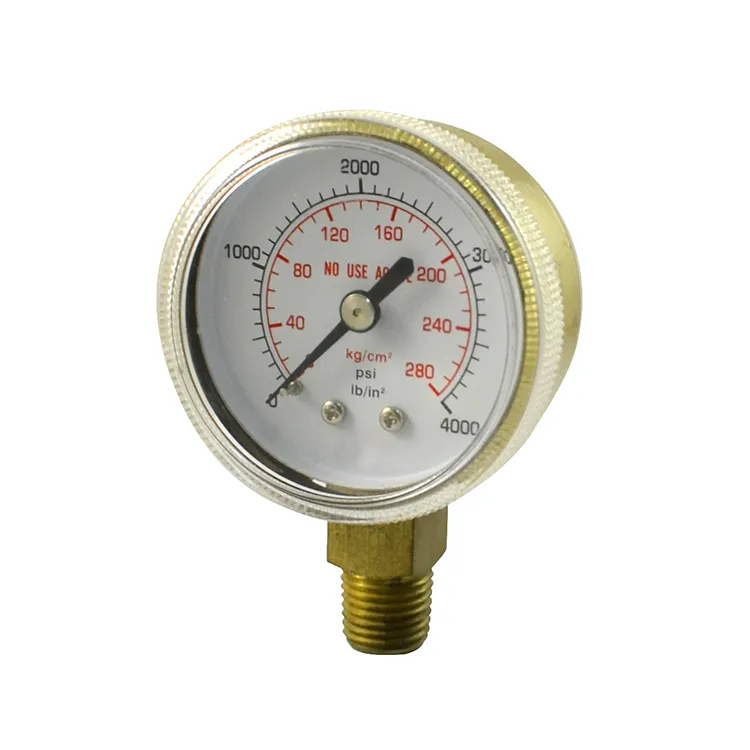
Keevitus- ja lõikamismanomeeter on seade, mida kasutatakse gaasirõhu mõõtmiseks ja kuvamiseks keevitus- ja lõikesüsteemides. Tavaliselt paigaldatakse see gaasiregulaatoritele, balloonidele või muudele sobivatele rõhureguleerimisseadmetele, et aidata operaatoritel jälgida protsessile antavat rõhku.
Hapnikkütuse rakendustes täidavad erinevad gaasid erinevaid funktsioone. Hapnik toetab põlemist, samas kui küttegaasid nagu atsetüleen või propaan annavad kütmiseks ja lõikamiseks vajaliku energia. Iga gaasi jaoks on vaja seadmeid, mis on projekteeritud ja heaks kiidetud selle konkreetsete kasutustingimuste jaoks.
Manomeetri abil on nähtav rõhk vastava süsteemi sees. Operaatorid saavad seda teavet kasutada selleks, et kontrollida, kas tarne on seadme tootja määratud töövahemikus.
Tüüpilised rakendused
- Gaaskeevitus:Rõhu jälgimine hapniku ja kütusegaasi toitesüsteemides.
- Hapnikkütuse lõikamine:Survetingimuste kontrollimine lõikeseadmetes.
- Tööstuslikud töökojad:Gaasikontrolli toetamine metallitootmisrajatistes.
- Tootmisettevõtted:Tootmisprotsessides kasutatavate gaasivarustusseadmete seire.
- Hooldustoimingud:Tehnikute abistamine rõhureguleerimisseadmete kontrollimisel.
Kuigi manomeeter on suhteliselt väike komponent, mõjutab selle jõudlus otseselt seda, kui selgelt saavad kasutajad süsteemi rõhku jälgida. Seetõttu tuleks see valida pigem täieliku gaasijuhtimisseadme osana kui isoleeritud lisaseadmena.
2. Kuidas keevitus- ja lõikamisrõhumõõtur töötab?
Paljud tavapärased keevitus- ja lõikamismanomeetrid kasutavad mehaanilist sensorelementi, mida nimetatakse Bourdoni toruks. Seda disaini kasutatakse laialdaselt tööstusliku rõhu mõõtmisel selle lihtsa ehituse ja praktilise toimimise tõttu.
Bourdoni toru mõõturi tööpõhimõte
Bourdoni toru on kõver, õõnes metalltoru, mis muudab kuju veidi, kui siserõhk suureneb või väheneb. Üks ots on ühendatud rõhu sisselaskeavaga, samas kui teine ots on suletud ja vabalt liikuda piiratud vahemikus.
Surve all oleva gaasi sisenemisel torusse kipub toru sirguma. See liikumine kantakse mehaanilise hoova ja käigumehhanismi kaudu üle osutile. Seejärel liigub kursor üle kalibreeritud sihverplaadi, et näidata mõõdetud rõhku.
Kuidas mõõtmisprotsess toimib
- Gaas siseneb seadmesse:Rõhk edastatakse manomeetri ühenduse kaudu andurisse.
- Tundlik element reageerib:Bourdoni toru deformeerub vastavalt rakendatavale rõhule.
- Mehaaniline liikumine kantakse üle:Sisemised komponendid muudavad toru liikumise osuti pöörlemiseks.
- Näidud kuvatakse:Osuti näitab survet gradueeritud kettale.
Mõned spetsialiseeritud mõõturid kasutavad muid anduritehnoloogiaid, kuid Bourdoni toru on paljude tööstuslike rõhumõõtmisrakenduste jaoks tavaline mehaaniline lahendus.
3. Miks on täpne rõhu mõõtmine oluline?
Rõhu mõõtmisel on oluline roll ühtsete keevitus- ja lõiketingimuste säilitamisel. Valed või ebausaldusväärsed näidud võivad operaatoritel raskendada toiteprobleemide tuvastamist ja kindlaks teha, kas seadmed töötavad ettenähtud viisil.
3.1 Stabiilsete töötingimuste säilitamine
Keevitus- ja lõikeseadmed on loodud töötama kindlaksmääratud rõhutingimustes. Usaldusväärne näidik aitab operaatoritel jälgida süsteemi poolt näidatud rõhku ja teha vastavaid regulaatoriid kasutades reguleerimisi.
3.2 Protsessi järjepidevuse parandamine
Rõhu kõikumine võib mõjutada gaasi kohaletoimetamist ja soodustada protsessi tingimuste ebaühtlust. Täpne mõõtmine aitab tehnikutel tuvastada ebanormaalsed näidud enne, kui need põhjustavad tootmiskatkestusi või kvaliteediprobleeme.
3.3 Tugiseadmete ülevaatus
Rõhumõõtur annab kasulikku teavet seadmete rutiinse kontrolli käigus. Ootamatud näidud võivad viidata regulaatori probleemidele, toitekatkestele, lekketele või muudele tõrgetele, mis nõuavad edasist uurimist.
3.4 Tööohutuse toetamine
Gaaskeevitus ja -lõikamine hõlmavad rõhu all olevaid gaase, kõrgeid temperatuure ja potentsiaalset süttimisohtu. Õigesti määratud ja hooldatud manomeeter aitab operaatoritel jälgida süsteemi tingimusi, kuid ohutu töö sõltub ka seadmete õigest valikust, kontrollist, koolitusest ja kehtivatest ohutusprotseduuridest.
4. Milliseid rõhumõõtureid kasutatakse?
Erinevad keevitus- ja lõikamisrakendused võivad vajada erinevat manomeetri konstruktsiooni. Saadaolevate valikute mõistmine aitab ostjatel valida seadme, mis vastab tegelikule töökeskkonnale.
4.1 Standardsed mehaanilised manomeetrid
Mehaanilised näidikud kasutavad näitude kuvamiseks rõhutundlikku elementi ja osutimehhanismi. Neid kasutatakse tavaliselt üldistes tööstuslikes rakendustes, kuna need ei vaja välist elektritoiteallikat.
4.2 Hapniku rõhumõõturid
Hapnikuteenuse jaoks on vaja spetsiaalselt valitud hapnikusüsteemidele sobivaid mõõteseadmeid ja komponente. Need instrumendid peavad vastama kohaldatavatele hapnikupuhtuse ja materjalide ühilduvuse nõuetele. Hapnikuseadmetes tuleb rangelt vältida õli, rasva ja muude süsivesinike saastumist.
4.3 Kütusegaasi rõhumõõturid
Kütusegaasi näidikud on mõeldud kasutamiseks ühilduvate kütusegaasisüsteemidega. Materjalid, tihendid, ühendused ja rõhuklassid peavad vastama konkreetsele gaasi- ja seadmekonfiguratsioonile.
4.4 Vedelikuga täidetud manomeetrid
Mõned tööstuslikud mõõteriistad kasutavad vedeliku täitmist, et vähendada osuti vibratsiooni ja parandada loetavust mehaanilise vibratsiooni korral. Täitevedeliku ja mõõturi konstruktsioon peavad siiski sobima ettenähtud kasutusotstarbeks. Vedelikuga täidetud instrumendid ei sobi automaatselt iga keevitusgaasiteenuse jaoks.
4.5 Digitaalsed manomeetrid
Digitaalsed mõõturid näitavad rõhku elektrooniliselt ja võivad pakkuda lisafunktsioone, nagu valitavad ühikud, andmete salvestamine või häireseaded. Nende sobivus sõltub rakendusest, võimsuse saadavusest, keskkonnatingimustest ja nõutavast mõõtmistulemusest.
| Mõõtme tüüp | Peamised omadused | Valiku kaalutlused |
|---|---|---|
| Mehaaniline mõõtur | Lihtne kursori ekraan ja välise toitevajaduseta | Rõhuvahemik, täpsus ja vastupidavus |
| Hapniku mõõtur | Mõeldud ühilduva hapnikuteenuse jaoks | Hapniku puhtus ja materjalide sobivus |
| Kütusegaasi näidik | Sobib kindlaksmääratud küttegaasirakenduste jaoks | Gaasi ühilduvus ja rõhu reiting |
| Vedelikuga täidetud mõõtur | Võib vähendada osuti vibratsiooni | Täitematerjal ja kasutussobivus |
| Digitaalne mõõtur | Elektrooniline ekraan ja võimalikud lisafunktsioonid | Võimsus, keskkonnakaitse ja täpsus |
5. Kuidas valida õiget manomeetrit?
Sobiva keevitus- ja lõikemanomeetri valimine nõuab enamat kui selle välimuse või hinna kontrollimist. Ostjad peaksid hindama tegelikku gaasi, töörõhku, paigalduskonfiguratsiooni ja töökeskkonda.
5.1 Tuvastage mõõdetav gaas
Alustuseks tehke kindlaks, kas mõõturit kasutatakse hapniku, atsetüleeni, propaani või mõne muu gaasi jaoks. Erinevatel gaasidel on erinevad ühilduvus- ja ohutusnõuded. Ärge kunagi eeldage, et üldotstarbeline näidik sobib iga gaasiteenuse jaoks.
5.2 Valige sobiv rõhuvahemik
Mõõtevahemik peab vastama kavandatud rakendusele ja tootja soovitustele. Liiga suure ulatusega näidik võib muuta tavaliste töömuudatuste lugemise raskeks, samas kui alamõõduline vahemik võib instrumendi kokku puutuda ülerõhuga.
Paljude rakenduste puhul on kasulik lähtepunkt valida vahemik, mis asetab normaalse töörõhu sihverplaadi loetavasse ossa. Lõpliku valiku tegemisel tuleb arvesse võtta ka rõhu hüppeid ja kehtivaid seadmete spetsifikatsioone.
5.3 Kontrollige mõõtmise täpsust
Täpsus näitab, kui täpselt kuvatav näit vastab tegelikule rõhule konkreetsetes tingimustes. Ostjad peaksid vastavalt kavandatud rakendusele üle vaatama täpsusklassi või tootja esitatud täpsusspetsifikatsiooni.
5.4 Ühenduse ühilduvuse kinnitamine
Manomeetrid on saadaval erinevate ühenduste suuruste, keermestandardite ja paigaldusviisidega. Levinud konfiguratsioonid hõlmavad madalamale ja taha paigaldatud ühendusi.
Enne tellimist kinnitage keerme tüüp, ühenduse suurus, paigaldussuund ja tihendi paigutus. Füüsiliselt sarnane ühendus ei tähenda tingimata, et lõimed ühilduvad.
5.5 Arvestage keskkonnatingimustega
Töökojad ja tööstuslikud tootmiskeskkonnad võivad instrumendid kokku puutuda tolmu, vibratsiooni, niiskuse, temperatuurimuutuste ja juhuslike löökidega. Mõõdiku korpus, aken, tihenduskonstruktsioon ja kaitseaste peaksid sobima paigalduskeskkonnaga.
5.6 Numbri loetavuse hindamine
Selgelt märgistatud ketas võimaldab operaatoritel näitu kiiresti kontrollida. Võtke arvesse sihverplaadi läbimõõtu, skaala paigutust, kursori nähtavust, ühikute märgistusi ja vaatamiskaugust.
6. Milliseid tehnilisi andmeid peaksid ostjad kontrollima?
Tehnilised kirjeldused aitavad ostjatel võrrelda erinevaid rõhumõõtureid ja kinnitada, kas toode vastab nende kasutusnõuetele.
| Spetsifikatsioon | Mida kontrollida | Miks see on oluline |
|---|---|---|
| Rõhuvahemik | Määratud mõõtepiirkond ja ühik | Tagab, et näidik vastab ettenähtud rõhutingimustele |
| Täpsusklass | Tootja poolt märgitud täpsus | Aitab hinnata mõõtmise usaldusväärsust |
| Sihverplaadi läbimõõt | Saadaval sihverplaadi mõõtmed | Mõjutab lugemise nähtavust |
| Ühenduslõng | Keerme tüüp, suurus ja suund | Tagab seadmete õige ühilduvuse |
| Korpuse materjal | Määratud korpuse materjal | Mõjutab vastupidavust ja keskkonnasobivust |
| Niisutatud materjalid | Mõõdetava gaasiga kokkupuutuvad materjalid | Oluline gaasi ühilduvuse jaoks |
| Töötemperatuur | Määratud temperatuuripiirangud | Toetab usaldusväärset toimimist paigalduskeskkonnas |
| Kohaldatavad standardid | Asjakohased toote- ja ohutusnõuded | Aitab kinnitada vastavust sihtturule |
Küsimused tootjale saatmiseks
Hinnapakkumist taotledes esitage tarnijale piisavalt teavet, et soovitada ühilduvat toodet:
- Millist gaasi mõõdik mõõdab?
- Mis on nõutav mõõtepiirkond?
- Millist rõhuühikut on vaja?
- Millist sihverplaadi läbimõõtu eelistada?
- Millist ühenduskeere ja paigaldusasendit on vaja?
- Kas kehtivad konkreetsed täpsus- või sertifitseerimisnõuded?
- Millise koguse ja tarnekohaga on tegemist?
7. Kuidas tuleks paigaldada manomeetrit?
Õige paigaldamine on usaldusväärsete näitude ja ohutu töö tagamiseks hädavajalik. Kuna keevitus- ja lõikesüsteemides kasutatakse survestatud gaase, tohivad paigaldust teostada ainult kvalifitseeritud töötajad, järgides seadme tootja juhiseid ja kehtivaid ohutusprotseduure.
Põhilised paigalduskaalutlused
- Kontrollige varustust:Veenduge, et näidik sobib konkreetselt gaasi, rõhuvahemiku ja regulaatori koostu jaoks.
- Kontrollige instrumenti:Kontrollige ketast, osutit, ühendust, korpust ja muid nähtavaid komponente kahjustuste suhtes.
- Kinnitage lõime ühilduvus:Veenduge, et gabariidi ühendus vastab määratud pordile ja tihendusmeetodile.
- Kasutage heakskiidetud paigaldusprotseduure:Järgige tootja nõudeid ühenduste ja tihendusmaterjalide osas.
- Kontrollige ohutult lekkeid:Kasutage gaasiteenuse jaoks sobivat heakskiidetud lekketuvastusmeetodit. Ärge kunagi kasutage lahtist tuld.
- Kontrollige näitu:Võrrelge näitu eeldatava süsteemi seisukorraga, kasutades vajadusel sobivat viidet.
8. Kuidas hoida keevitusrõhumõõturit?
Regulaarne ülevaatus ja asjakohane hooldus aitavad pikendada instrumendi kasutusiga ja vähendada valede näitude võimalust.
Soovitatavad hooldustavad
- Visuaalne kontroll:Kontrollige kahjustatud aknaid, korrodeerunud korpuseid, lahtisi ühendusi ja osuti ebanormaalset asukohta.
- Lekkekontroll:Kontrollige ümbritsevaid ühendusi heakskiidetud protseduuride abil.
- Lugemise kinnitus:Vajadusel võrrelge mõõturit sobiva kalibreeritud etaloninstrumendiga.
- Puhas käsitsemine:Hoidke instrumendid puhtad ja vältige saastumist, eriti hapnikuga töötamisel.
- Õige ladustamine:Kaitske varumõõtureid niiskuse, tolmu, löökide ja äärmuslike temperatuuride eest.
- Õigeaegne asendamine:Kasutamise jätkamise asemel vahetage kahjustatud, ebausaldusväärsed või sobimatud näidikud välja.
Millal tuleks mõõturit uuesti kalibreerida?
Kalibreerimisintervallid sõltuvad rakendusest, mõõtmisnõuetest, töötingimustest ja kvaliteedijuhtimise protseduuridest. Mõned kasutajad koostavad perioodilisi kalibreerimisgraafikuid, teised aga lähtuvad kontrollimise sagedusest riskidest ja seadmete ajaloost.
Kui näidik näitab ebanormaalset liikumist, ei naase oma eeldatavasse nullasendisse või erineb oluliselt usaldusväärsest etaloninstrumendist, tuleb see kasutusest eemaldada ja kvalifitseeritud personali poolt hinnata.
9. Millised tavalised probleemid mõjutavad rõhunäitu?
Ebatavalised rõhunäidud võivad tuleneda instrumendi kahjustustest, süsteemi riketest, valest valikust või keskkonnatingimustest. Võimalike põhjuste tuvastamine aitab hooldusmeeskondadel otsustada, mis vajab täiendavat kontrolli.
| Probleem | Võimalik põhjus | Soovitatav tegevus |
|---|---|---|
| Kursor ei naase nulli | Mehaaniline kulumine, deformatsioon või eelnev ülerõhk | Eemaldage kasutusest ja korraldage ülevaatus |
| Osuti kõigub liiga palju | Rõhu pulsatsioon, vibratsioon või ebastabiilne toide | Kontrollige süsteemi ja mõõturi sobivust |
| Lugemine näib olevat ebatäpne | Kalibreerimise triiv või kahjustatud andur | Võrrelge sobiva võrdlusinstrumendiga |
| Nähtav leke | Kahjustatud tihendid või kokkusobimatud ühendused | Isoleerige seade ohutult ja hankige kvalifitseeritud teenindus |
| Dial on raskesti loetav | Määrdunud aken, kahjustatud osuti või halb nähtavus | Kontrollige ja vajadusel asendage |
| Mõõdik ebaõnnestub korduvalt | Vale rõhuvahemik või sobimatu rakendus | Vaadake üle kogu instrumendi spetsifikatsioon |
Operaatorid ei tohi kunagi üritada vigast näidikut parandada, kui süsteem on rõhu all. Enne kontrollimist või asendamist tuleb seadmed isoleerida ja teha ohutuks vastavalt tootja protseduuridele.
10. Kuidas saavad tööstusostjad hinnata manomeetri tarnijat?
Usaldusväärse tootja valimine on oluline edasimüüjate, keevitusseadmete hulgimüüjate, tööstustarnijate ja originaalseadmete tootjate ostjate jaoks. Sobiv tarnija peaks pakkuma enamat kui konkurentsivõimeline pakkumine. Toote järjepidevus, tehniline tugi, suhtlus ja tarnekindlus mõjutavad ka pikaajalist ostujõudlust.
10.1 Vaadake üle toote spetsifikatsioonid
Küsige üksikasjalikku tehnilist teavet, sealhulgas mõõtevahemikku, täpsust, ühenduse tüüpi, materjale, mõõtmeid ja kohaldatavaid standardeid. Selge dokumentatsioon muudab erinevate tootjate toodete võrdlemise lihtsamaks.
10.2 Kinnitage gaasi ühilduvus
Keevitamise ja lõikamise rakenduste puhul on gaasiga ühilduvus ostmisel kriitilise tähtsusega. Taotlege kinnitust selle kohta, et kavandatav gabariit on kavandatud ja ette valmistatud konkreetse teenuse jaoks, eriti hapnikurakenduste jaoks.
10.3 Kohandusvõimaluste hindamine
Erinevad turud ja seadmete tootjad võivad nõuda erinevat sihverplaadi paigutust, surveüksusi, ühenduskeere, sihverplaadi läbimõõtu või kaubamärki. Ostjad peaksid enne tootmist kontrollima, kas tootja suudab neid nõudeid toetada, ja andma selge kinnituse.
10.4 Kontrollige kvaliteedikontrolli protseduure
Küsige, kuidas kontrollitakse sissetulevaid materjale, montaažiprotsesse, valmistooteid ja mõõtmistulemust. Asjakohased katseprotokollid ja tootedokumentatsioon võivad aidata ostjatel hinnata tootmise järjepidevust.
10.5 Kaaluge pikaajalist koostööd
Hulgimüügi ja originaalseadmete tootjate ostmisel on olulised tegurid stabiilne tootmisvõimsus, mõistlikud teostusajad, reageeriv suhtlus ja järjepidevad tootespetsifikatsioonid. Usaldusväärne suhe tarnijaga võib aidata vähendada hankeebakindlust ja toetada korduvaid tellimusi.
Ningbo Rising Instrument Co., Ltd. Kõik õigused kaitstud.Tööstuslike ostjate jaoks, kes hindavad rõhumõõtmistooteid, on selge tehniline suhtlus ja spetsifikatsioonide kinnitamine olulised sammud keevitus- ja lõikeseadmete rakenduste jaoks sobivate instrumentide valimisel.
11. Korduma kippuvad küsimused
Q1: Milleks kasutatakse keevitus- ja lõikemanomeetrit?
Keevitus- ja lõikamisrõhumõõtur mõõdab ja kuvab gaasirõhku ühilduvates keevitus- ja lõikeseadmetes. See aitab operaatoritel jälgida toitetingimusi ja tuvastada ebatavalisi rõhunäitajaid.
Q2: Kas ühte manomeetrit saab kasutada nii hapniku kui ka atsetüleeni jaoks?
Mitte automaatselt. Hapniku- ja kütusegaasiteenustel on erinevad ühilduvus- ja ohutusnõuded. Iga näidik peab sobima konkreetselt ettenähtud gaasiteenuse ja heakskiidetud seadmete konfiguratsiooni jaoks.
Q3: Mis on keevitusmanomeetri kõige levinum tööpõhimõte?
Paljud mehaanilised manomeetrid kasutavad Bourdoni toru põhimõtet. Siserõhk põhjustab kõvera toru deformeerumist ja mehaaniline ühendus kannab selle liikumise üle sihverplaadil olevale osutile.
Q4: Kuidas valida õige rõhuvahemik?
Vaadake üle seadme tootja määratud töörõhk, eeldatavad rõhumuutused ja manomeetri maksimaalne lubatud rõhk. Valige vahemik, mis annab selged näidud ilma instrumenti ülerõhuga kokku puutumata.
Q5: Millised materjalid sobivad manomeetrite keevitamiseks ja lõikamiseks?
Materjali valik sõltub mõõdetud gaasist, rõhust, temperatuurist ja ehitusnõuetest. Ostjad peaksid kinnitama kõigi gaasiga kokkupuutuvate komponentide ühilduvust kavandatud teenusega, selle asemel, et tugineda ainult korpuse materjalile.
K6: Kui sageli tuleks keevitusmanomeetrit kalibreerida?
Iga rakenduse jaoks pole ühtset intervalli. Kalibreerimissagedus tuleks kindlaks määrata seadme tootja juhiste, töötingimuste, mõõtmisnõuete ja kasutaja kvaliteediprotseduuride alusel.
K7: Miks manomeetri osuti kõigub?
Kõikumine võib olla põhjustatud rõhu pulsatsioonist, vibratsioonist, ebastabiilsest gaasivarustusest või kahjustatud näidikust. Probleemi allika kindlakstegemiseks tuleks üle vaadata kogu süsteem.
Q8: Kas digitaalsed manomeetrid on paremad kui mehaanilised manomeetrid?
Mitte tingimata. Digitaalsed näidikud võivad pakkuda lisafunktsioone ja mugavaid näitu, samas kui mehaanilised näidikud pakuvad lihtsat kasutamist ilma välise toiteta. Parim valik sõltub rakendusest ja töökeskkonnast.
K9: Millist teavet peaksin pakkumist küsides esitama?
Esitage gaasi tüüp, rõhuvahemik, täpsusnõue, sihverplaadi läbimõõt, ühenduskeere, paigaldussuund, kogus, sihtturg ja kõik erilised dokumentatsiooni- või kohandamisnõuded.
Q10: Millal tuleks keevitus- ja lõikemanomeetrit välja vahetada?
Vahetage mõõtur välja, kui see on kahjustatud, lekib, annab ebausaldusväärseid näitu, kui osuti on vigane või ei vasta enam nõutavatele mõõtmisnõuetele. Kahtlased instrumendid tuleks kasutusest kõrvaldada, kuni need on nõuetekohaselt hinnatud.
Järeldus
Sobiv keevitus- ja lõikemanomeeter on usaldusväärse gaasirõhu jälgimissüsteemi oluline osa. Õige instrumendi valimine hõlmab gaasi ühilduvuse, mõõtmisvahemiku, täpsuse, ühenduse spetsifikatsioonide, materjalide ja töötingimuste mõistmist.
Lisaks tootevalikule aitavad nõuetekohane paigaldamine, regulaarne kontroll ja asjakohased kalibreerimisprotseduurid mõõtmise usaldusväärsust säilitada kogu instrumendi kasutusea jooksul. Tööstuslikud ostjad peaksid enne tellimuse esitamist hindama ka tarnija tehnilist tuge, tootedokumentatsiooni ja kvaliteedikontrolli võimalusi.
Olenemata sellest, kas hankite mõõteseadmeid keevitusseadmete tootmiseks, tööstuslikuks turustamiseks või hulgimüügiks, tehniliste nõuete kinnitamine võib aidata vältida ühilduvusprobleeme ja suurendada ostukindlust.
Kas otsite usaldusväärset manomeetri tarnijat?
Õige rõhumõõteriista valimine algab rakenduse mõistmisest. Kui hankite keevitus- ja lõikemanomeetrid tööstuslikuks kasutamiseks, hulgimüügiks või OEM-projektideks,Ningbo Rising Instrument Co., Ltd.tervitab teie tootepäringuid.
Võtke meiega ühendust oma vajaliku rõhuvahemiku, gaasitüübi, ühenduse spetsifikatsioonide ja ostukoguse osas. Meie meeskond aitab teil arutada sobivaid tootekonfiguratsioone ja tehnilisi nõudeid.
Võtke meiega ühendust